Зачем компенсатору заводские испытания перед отгрузкой
Сильфонный компенсатор уходит с завода не «как есть», а после обязательной программы контрольных испытаний, подтверждающих его прочность, герметичность и соответствие заявленным параметрам. Именно эти проверки — гарантия того, что изделие отработает расчётный ресурс в трубопроводе и не станет причиной аварии после монтажа. Программа испытаний определяется техническими условиями и конструкторской документацией, а её результаты фиксируются в протоколах и паспорте. В статье разобрано, какие испытания обязан пройти компенсатор перед отгрузкой, как рассчитывается пробное давление и какие документы подтверждают качество изделия. Материал полезен снабженцам, инженерам ПТО и специалистам, принимающим продукцию на объекте.
Какие испытания проходит компенсатор на заводе
Программа заводских испытаний сильфонного компенсатора включает несколько обязательных этапов, каждый из которых проверяет отдельное свойство изделия.
Гидравлическое испытание на прочность
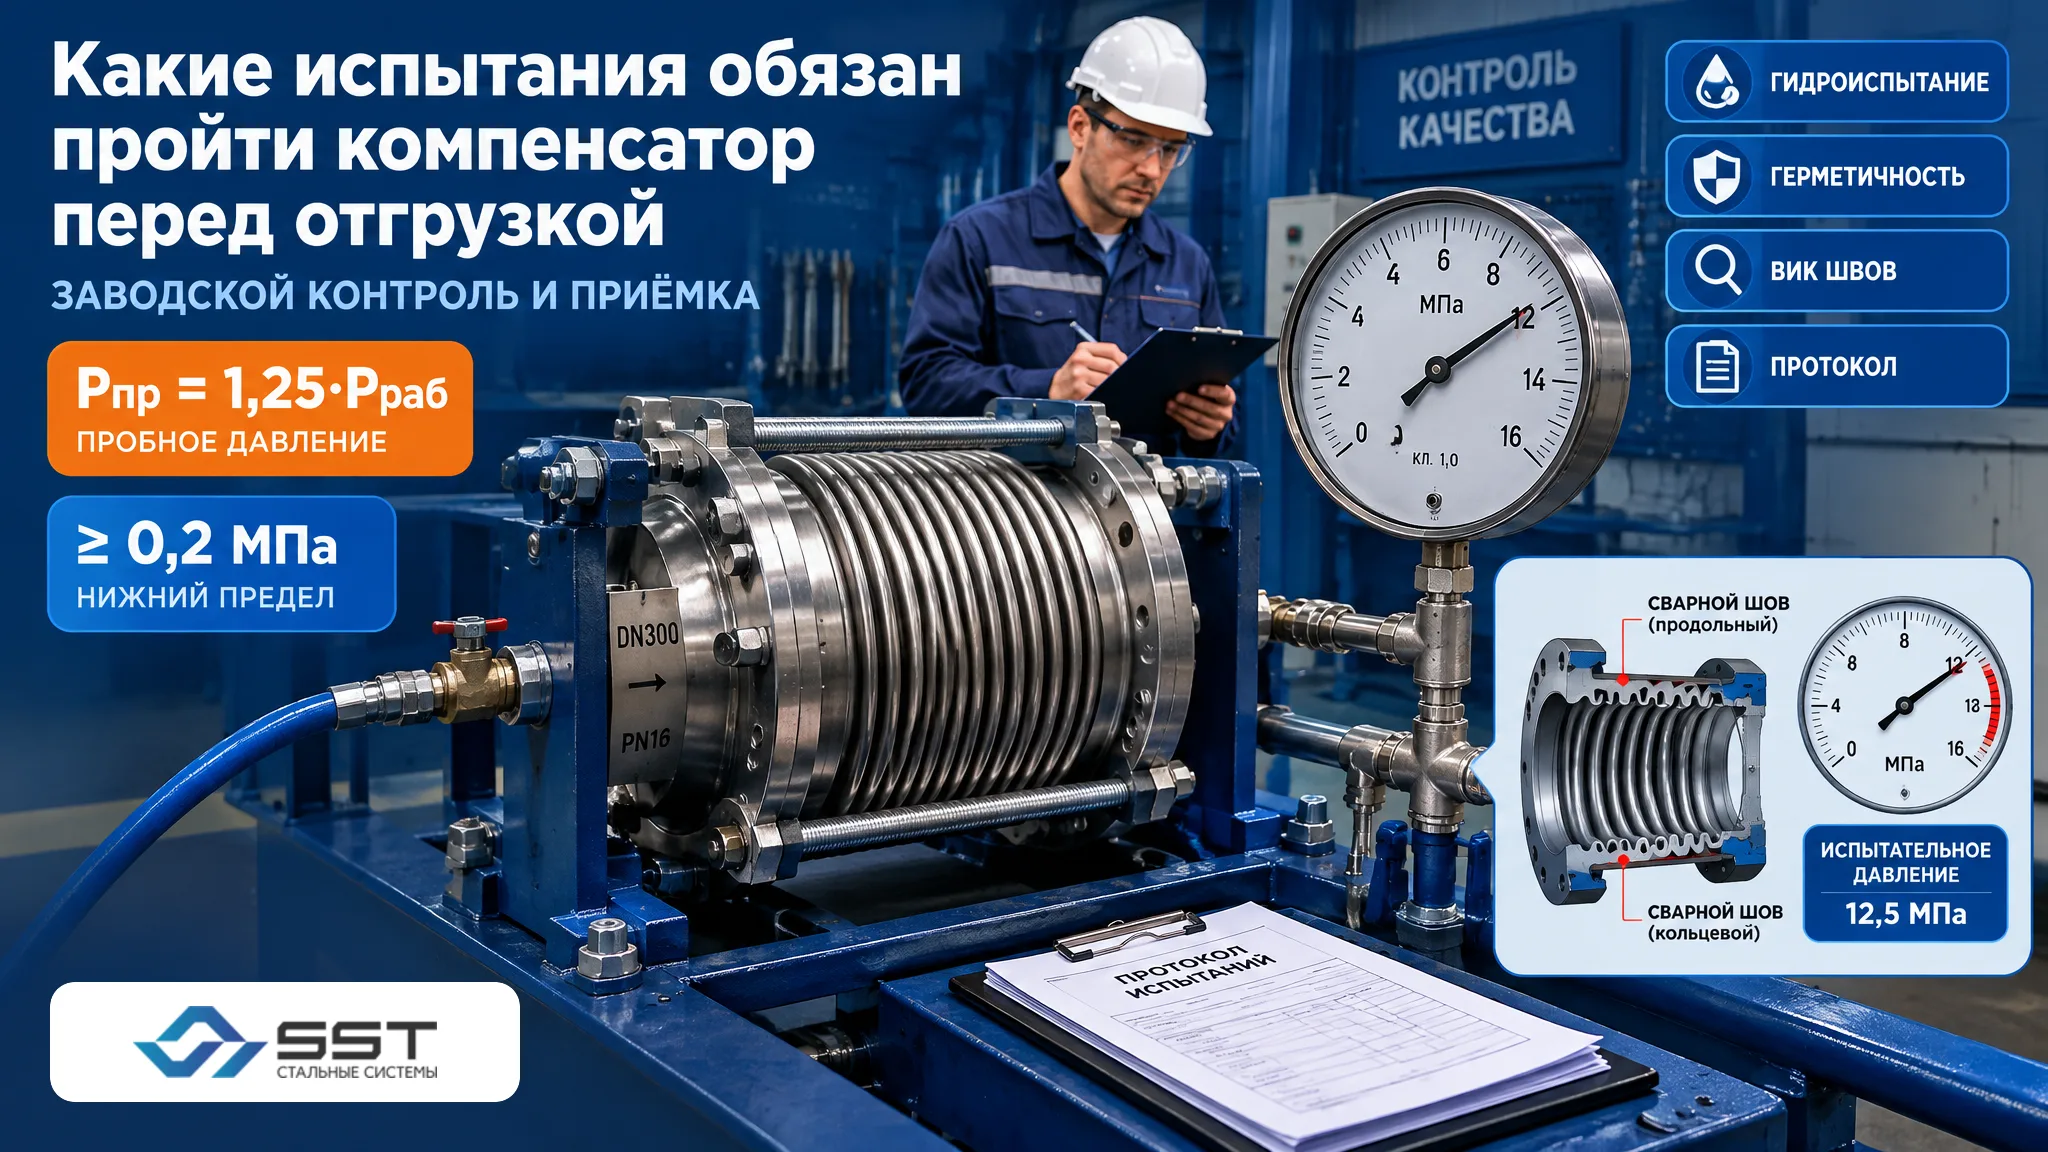
Главное испытание — гидравлическое, при котором внутренняя полость компенсатора заполняется водой и доводится до пробного давления. Его задача — убедиться, что сильфон и сварные соединения выдерживают давление выше рабочего без разрушения, остаточной деформации и течи. Пробное давление рассчитывается как 1,25 рабочего давления, но не менее 0,2 МПа. Изделие выдерживают под пробным давлением определённое время, контролируя отсутствие падения давления и утечек.
Испытание на герметичность
Отдельно проверяется герметичность сильфона и соединений. Для компенсаторов нередко применяют пневматическое испытание на герметичность с контролем утечки — обмыливанием, погружением в воду или манометрическим методом. Герметичность — критичное свойство именно для компенсатора, поскольку тонкостенный многослойный сильфон должен оставаться непроницаемым в течение всего срока службы.
Метод контроля утечки выбирают исходя из требуемого класса герметичности и рабочей среды:
| Метод | Как проводят | Особенности |
|---|---|---|
| Обмыливание | на швы и сильфон наносят пенный раствор, наблюдают за появлением пузырей | простой, для грубых течей |
| Погружение в воду | изделие под давлением опускают в ёмкость с водой | наглядный, для небольших изделий |
| Манометрический | фиксируют падение давления за время выдержки | применяется для контроля замкнутой полости |
| Гелиевый течеискатель | полость заполняют гелием, утечку ловят масс-спектрометром | максимальная чувствительность, для жёстких требований |
Контроль сварных швов
Все сварные соединения компенсатора — швы патрубков, приварка сильфона к патрубкам, стыковые соединения — проходят неразрушающий контроль. Обязателен визуально-измерительный контроль всех швов, а для ответственных соединений дополнительно применяют радиографический или ультразвуковой контроль, выявляющий внутренние дефекты.
Пробное давление: как его рассчитывают
Ключевая величина заводских испытаний — пробное давление. Его определяют по простому правилу:
Pпр = 1,25 · Pраб, но не менее 0,2 МПа,
где Pпр — пробное давление, МПа; Pраб — расчётное (рабочее) давление, МПа.
Обратите внимание на два момента. Во-первых, используется именно коэффициент 1,25 — к рабочему давлению ничего не прибавляют, поэтому запись «Pраб + 0,2 МПа» ошибочна. Во-вторых, нижняя граница 0,2 МПа нужна, чтобы испытание на малых давлениях оставалось информативным: при рабочем давлении ниже 0,16 МПа пробное давление всё равно принимают не менее 0,2 МПа.
| Величина | Правило расчёта |
|---|---|
| Пробное давление | Pпр = 1,25 · Pраб |
| Минимальное пробное давление | не менее 0,2 МПа |
| Выдержка под пробным давлением | по конструкторской документации и ТУ |
Порядок проведения гидроиспытания
Гидравлическое испытание проводят в строгой последовательности, чтобы результат был достоверным и безопасным:
- Изделие устанавливают на стенд и надёжно закрепляют, исключая перемещение под давлением.
- Полость заполняют водой, полностью удаляя воздух — остаточные воздушные пробки искажают показания манометра.
- Давление плавно поднимают до рабочего и выдерживают, проверяя герметичность соединений.
- Затем давление доводят до пробного (1,25 рабочего, но не менее 0,2 МПа) и выдерживают установленное время.
- По окончании выдержки давление снижают до рабочего и осматривают изделие на предмет течи и остаточной деформации.
Компенсатор считается выдержавшим испытание, если за время выдержки не зафиксировано падения давления, утечек, видимых деформаций сильфона и сварных швов.
Дополнительные проверки и контроль
Помимо гидроиспытаний и контроля швов, перед отгрузкой компенсатор проходит ряд проверок, подтверждающих его работоспособность:
- контроль геометрии — соответствие габаритных, присоединительных размеров и монтажной длины чертежу;
- проверка компенсирующей способности — подтверждение заявленного осевого, сдвигового или углового хода;
- измерение осевой и угловой жёсткости — параметров, влияющих на расчёт усилий на опоры трубопровода;
- контроль маркировки — наличие заводской таблички с обозначением, DN, PN, номером и датой изготовления;
- проверка комплектности — паспорт, руководство по эксплуатации, схема установки.
Каждое изделие проходит входной контроль материалов ещё до изготовления: марка стали сильфона и патрубков подтверждается сертификатами качества, что особенно важно для агрессивных сред и низких температур.
Приёмо-сдаточные и периодические испытания
Заводские испытания делятся на две группы. Приёмо-сдаточные испытания проводят на каждом изделии перед отгрузкой — это гидроиспытание на прочность, испытание на герметичность, контроль сварных швов и проверка геометрии. Периодические и типовые испытания проводят по графику на образцах из партии либо при изменении конструкции и технологии изготовления: они включают проверку циклической долговечности сильфона, измерение жёсткости, испытания на вибрацию и при необходимости — климатические воздействия.
Именно приёмо-сдаточные испытания подтверждают качество конкретного изделия, которое получит заказчик, поэтому их результаты вносят в паспорт и протоколы. Периодические испытания доказывают стабильность серийного производства и подтверждают расчётные характеристики конструкции в целом.
Какие документы выдаёт завод по итогам
Результаты всех испытаний фиксируются документально. Заказчик вместе с изделием получает:
- паспорт компенсатора с указанием рабочих и пробных параметров, материалов, результатов заводских испытаний и отметкой о приёмке ОТК;
- протоколы испытаний — гидравлического на прочность и на герметичность;
- сертификаты качества материалов сильфона и патрубков;
- подтверждение соответствия требованиям ТР ТС 032/2013 (декларацию или сертификат), если оборудование попадает под действие регламента.
Полный комплект документов — обязательное условие приёмки на объекте, особенно на опасных производственных объектах, где требования к оборудованию под давлением жёстче.
Как читать протокол испытаний
Чтобы убедиться, что изделие действительно прошло контроль, проверьте в протоколе ключевые значения:
- рабочее давление должно совпадать с заявленным в заказе и проектной документации;
- пробное давление должно быть рассчитано как 1,25 рабочего, но не менее 0,2 МПа;
- продолжительность выдержки под пробным давлением должна быть указана и соответствовать требованиям ТУ;
- метод и результат контроля герметичности — с указанием класса герметичности;
- результаты контроля сварных швов — метод (ВИК, РК, УЗК), объём контроля и заключение о годности;
- подпись и штамп ОТК с датой приёмки.
Расхождения между протоколом и паспортом, а также отсутствие подписи ОТК — повод запросить разъяснения у изготовителя до того, как изделие будет отгружено.
Типичные ошибки
При заказе и приёмке компенсаторов чаще всего встречаются следующие ошибки:
- изделие принимают без протоколов заводских испытаний, полагаясь «на честное слово» поставщика;
- пробное давление в паспорте записано по ошибочной формуле «Pраб + 0,2 МПа»;
- не проверяют, что испытание на герметичность выполнено тем методом, который соответствует классу герметичности;
- игнорируют отсутствие сертификатов на материалы сильфона и патрубков;
- не сверяют фактические значения осевой жёсткости с расчётными в проекте трубопровода;
- принимают компенсатор без маркировки и паспорта, «потому что дешевле».
Практические рекомендации
- Требуйте у изготовителя полный комплект документов до отгрузки, а не после — это проще проверить на заводе, чем на объекте.
- Проверьте, что пробное давление в паспорте рассчитано как 1,25 рабочего (но не менее 0,2 МПа), а не по формуле прибавления.
- Убедитесь, что сварные швы прошли визуально-измерительный контроль, а ответственные соединения — дополнительно РК или УЗК.
- Запросите протокол испытания на герметичность с указанием метода и класса герметичности.
- Сверьте фактические характеристики — компенсирующую способность и жёсткость — с данными проектной документации.
- Проверьте наличие сертификатов качества на материалы сильфона и патрубков.
- Убедитесь в наличии маркировки, паспорта и отметки ОТК на изделии.
- При приёмке на опасном производственном объекте дополнительно проверьте подтверждение соответствия ТР ТС 032/2013.
Выводы
Перед отгрузкой сильфонный компенсатор обязан пройти обязательную программу заводских испытаний: гидравлическое на прочность (пробное давление 1,25 рабочего, но не менее 0,2 МПа), испытание на герметичность, контроль сварных швов и проверку геометрии и характеристик. Результаты фиксируются в протоколах и паспорте, которые заказчик получает вместе с изделием. Наличие полного комплекта документов — главный признак изделия, готового к монтажу и безопасной эксплуатации. Перед приёмкой сверьте пробное давление, метод контроля герметичности и результаты контроля сварных швов с требованиями проекта — это займёт немного времени, но избавит от проблем на этапе монтажа и пусконаладки.
Вопросы по теме
Какое пробное давление применяют при заводском гидроиспытании компенсатора?
Пробное давление принимают равным 1,25 рабочего давления, но не менее 0,2 МПа. Это коэффициент 1,25, а не прибавление 0,2 МПа к рабочему давлению.
Какие сварные швы компенсатора подлежат обязательному контролю?
Все сварные соединения проходят визуально-измерительный контроль, а ответственные швы — дополнительно радиографический или ультразвуковой контроль для выявления внутренних дефектов.
Какие документы подтверждают прохождение компенсатором заводских испытаний?
Паспорт с отметкой ОТК, протоколы гидравлического испытания на прочность и на герметичность, сертификаты качества материалов, а также подтверждение соответствия ТР ТС 032/2013.
Список литературы
- ТР ТС 032/2013 «О безопасности оборудования, работающего под избыточным давлением».
- Правила промышленной безопасности при использовании оборудования, работающего под избыточным давлением: федеральные нормы и правила, утв. приказом Ростехнадзора от 15.12.2020 № 536.
- ГОСТ 32935-2014. Компенсаторы сильфонные для тепловых сетей. Общие технические условия.
- ГОСТ 32569-2013. Трубопроводы технологические стальные. Требования к устройству и эксплуатации на взрывопожароопасных и химически опасных производствах.
- ГОСТ 32388-2013. Трубопроводы технологические. Нормы и методы расчёта на прочность, вибрацию и сейсмические воздействия.
Компания «Стальные Системы» проводит полный цикл заводских испытаний сильфонных компенсаторов и передаёт заказчику комплект протоколов вместе с паспортом изделия.