Теоретические основы и физический смысл холодного натяга
Многослойный сильфон, сформированный методом гидроформовки, обладает высокой гибкостью и способен воспринимать многократные деформации. Однако рабочий диапазон хода гофров ограничен конструктивными свойствами материала, например стали 08Х18Н10Т, и требованиями к сохранению ресурса по циклам срабатывания.
Осевое перемещение трубопровода возникает в двух направлениях. При нагреве от монтажной температуры до рабочей температуры участок обычно удлиняется, а при остывании происходит перемещение в обратную сторону. Если температурный перепад в сторону сжатия значительно превышает перепад в сторону растяжения, компенсатор будет работать преимущественно на сжатие.
Односторонняя работа увеличивает нагрузку на отдельные гофры, ускоряет исчерпание ресурса и может привести к росту реакций опор. Предварительная растяжка позволяет изменить исходное положение сильфона до его приварки к трубопроводу.
За счёт холодного натяга полный рабочий ход упругого элемента распределяется более симметрично между режимами расширения и сжатия при выходе трубопровода на рабочие параметры PN и заданный температурный режим.
Нормативная база и расчётные параметры
Выполнение предварительного растяжения необходимо согласовывать с проектной и нормативно-технической документацией:
- СП 124.13330.2012 «Тепловые сети». Актуализированная редакция СНиП 41-02-2003.
- ГОСТ 32935-2014 «Компенсаторы сильфонные для тепловых сетей. Общие технические условия».
- ГОСТ 32388-2013 «Трубопроводы технологические. Нормы и методы расчёта на прочность и вибрацию».
Нормативные документы не заменяют паспорт изделия и проектный расчёт. Окончательное значение натяга необходимо подтвердить по паспорту конкретного компенсатора, монтажному чертежу и проекту производства работ.
Обозначения расчётных параметров
- ΔLtotal — полное температурное удлинение компенсируемого участка, мм.
- ΔLcold — величина холодного натяга, мм.
- α — коэффициент линейного теплового расширения стали, 1/°C.
- L — длина компенсируемого участка между неподвижными анкерными опорами, м.
- Tmax — максимальная рабочая температура теплоносителя, °C.
- Tmin — минимальная расчётная температура среды или температура наиболее холодной пятидневки, °C.
- Tmont — температура воздуха при монтаже, °C.
- PN — рабочее давление трубопровода, МПа.
Расчёт величины холодного натяга
Расчёт полного температурного удлинения
Полное температурное удлинение участка трубопровода определяется по формуле:
ΔLtotal = α × L × (Tmax − Tmin) × 1000
Коэффициент 1000 используется для перевода результата из метров в миллиметры, если длина участка L задана в метрах.
Для трубных сталей в рассматриваемом примере принимается:
α ≈ 1,2 × 10^-5 1/°C
Расчёт натяга с учётом температуры монтажа
При монтаже при температуре воздуха Tmont величина холодного натяга определяется по соотношению:
ΔLcold = ΔLtotal × (Tmax − Tmont) / (Tmax − Tmin)
Эта формула связывает величину натяга с фактической температурой монтажа. Поэтому температуру воздуха необходимо измерять непосредственно перед началом растяжки.
Симметричное распределение рабочего хода
Если проектом предусмотрено симметричное распределение полного хода между сжатием и растяжением, применяется соотношение:
ΔLcold = 0,5 × ΔLtotal
Использование симметричной схемы должно быть подтверждено проектным расчётом и паспортом компенсатора. Нельзя автоматически применять половину полного хода для любого изделия и любой схемы трубопровода.
Практический пример расчёта для сети DN400
Рассмотрим подающий трубопровод тепловой сети с осевым сильфонным компенсатором DN400.
Исходные данные
- Условный проход — DN400.
- Наружный диаметр трубы Dn — 426 мм.
- Рабочее давление PN — 1,6 МПа, или 16 кгс/см².
- Максимальная рабочая температура теплоносителя Tmax — +150 °C.
- Минимальная расчётная температура Tmin — −30 °C.
- Температура воздуха при монтаже Tmont — +10 °C.
- Длина участка между анкерными опорами L — 80 м.
- Номинальная компенсирующая способность выбранного компенсатора — 120 мм в режиме сжатия.
- Коэффициент линейного теплового расширения стали α — 1,2 × 10^-5 1/°C.
Расчёт полного теплового удлинения
Разность температур на расчётном диапазоне составляет:
Tmax − Tmin = 150 − (−30) = 180 °C
Полное температурное удлинение участка:
ΔLtotal = 1,2 × 10^-5 × 80 × 180 × 1000
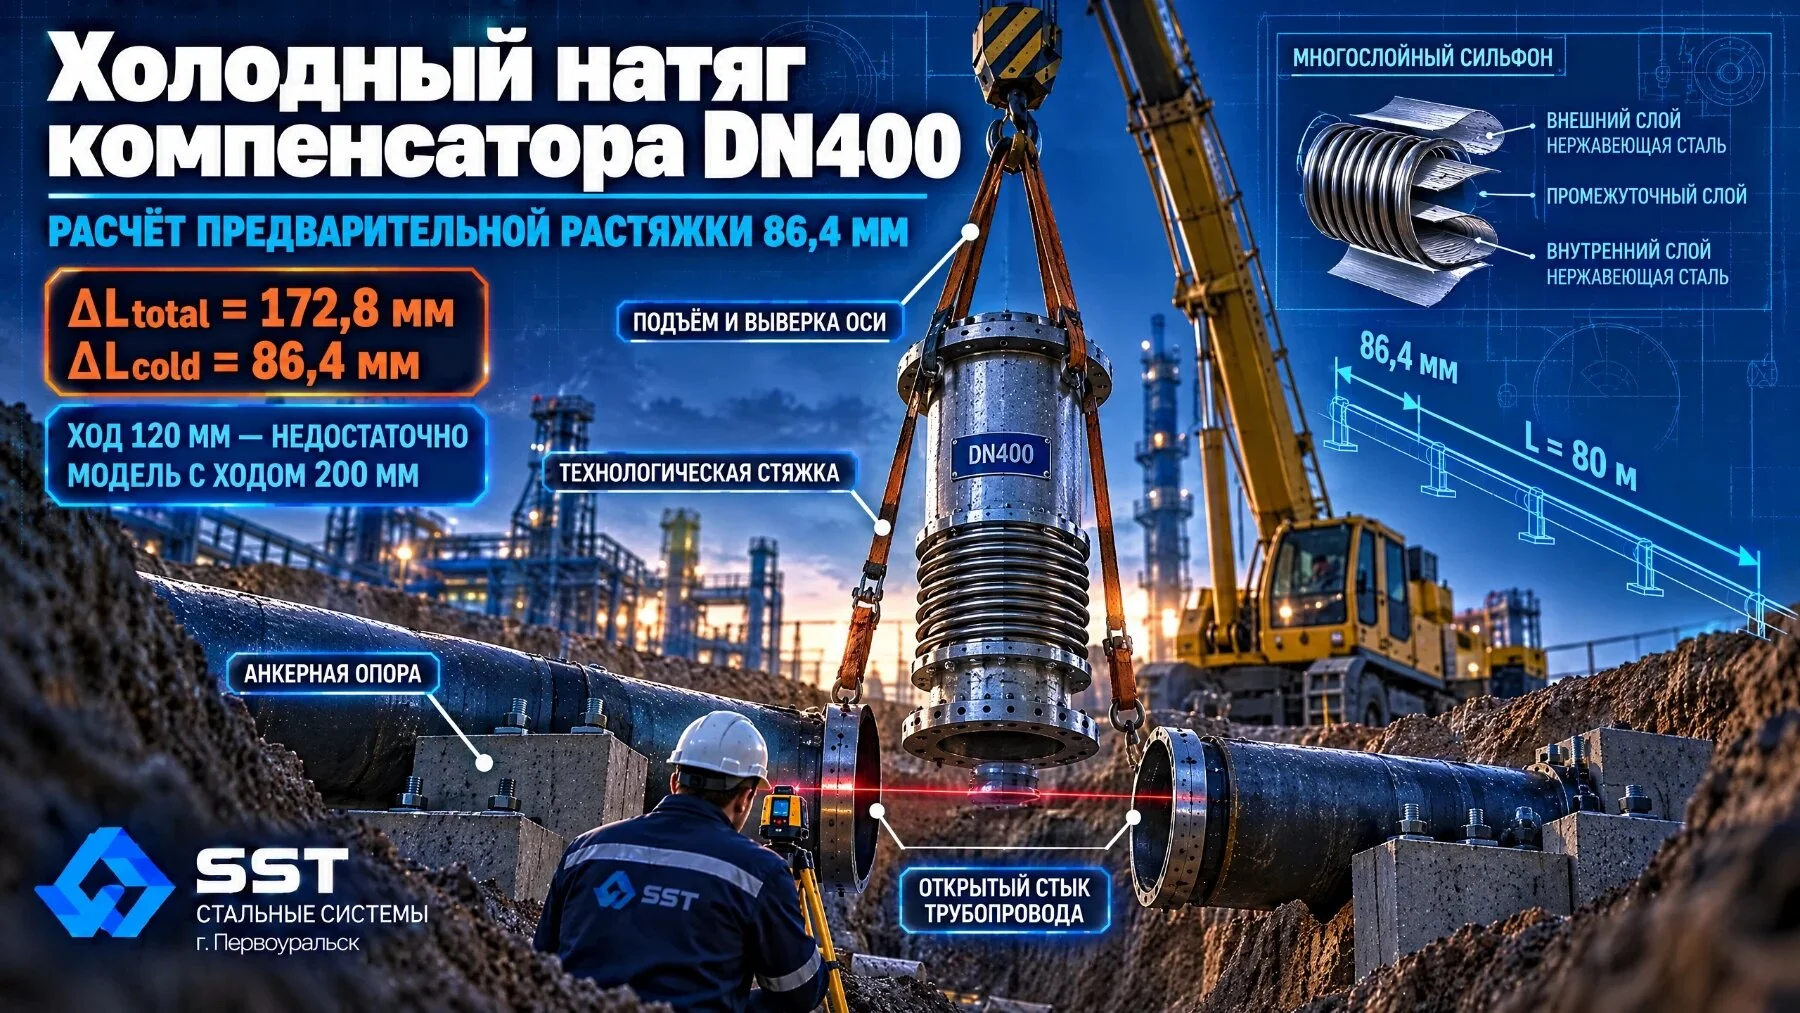
ΔLtotal = 172,8 мм
Проверка компенсирующей способности изделия
Номинальный ход выбранного компенсатора в режиме сжатия составляет 120 мм.
Сравнение с расчётным удлинением:
120 мм < 172,8 мм
Следовательно, выбранный компенсатор с ходом 120 мм в чистом сжатии не обеспечивает компенсацию полного температурного удлинения участка 172,8 мм.
Для корректной работы трассы необходимо разбить участок на два компенсатора либо выбрать модель с увеличенным ходом. В исходном расчётном примере для дальнейшего анализа принимается модель с номинальным ходом 200 мм.
Расчёт симметричного холодного натяга
При симметричном распределении полного хода между сжатием и растяжением величина холодного натяга составляет:
ΔLcold = 0,5 × ΔLtotal
ΔLcold = 0,5 × 172,8 = 86,4 мм
Анализ монтажного состояния
При температуре монтажа +10 °C компенсатор перед приваркой должен быть принудительно растянут на 86,4 мм, если именно такая симметричная схема предусмотрена проектом.
Растяжение выполняют технологическими шпильками, стяжными устройствами или другими приспособлениями, предусмотренными проектом и конструкцией изделия. После достижения расчётной величины компенсатор фиксируют в проектном положении до окончания сварки и закрепления постоянных опор.
Температура монтажа влияет на величину натяга. Если применяется расчёт по температуре Tmont, необходимо отдельно подставить фактическое значение температуры в формулу:
ΔLcold = ΔLtotal × (Tmax − Tmont) / (Tmax − Tmin)
При использовании симметричной схемы значение 86,4 мм является половиной полного расчётного хода и должно быть подтверждено проектом.
Инженерный вывод
Компенсатор с номинальным ходом 120 мм в режиме чистого сжатия недостаточен для участка с расчётным температурным удлинением 172,8 мм. Требуется разделить участок на два компенсатора или выбрать модель с увеличенным ходом.
Для принятой модели с ходом 200 мм и симметричной схемой распределения хода расчётный холодный натяг составляет 86,4 мм. Выполнять этот натяг можно только после проверки паспорта изделия, проектной документации и монтажной технологии.
Типичные ошибки при выполнении холодного натяга
Отсутствие расчёта температуры монтажа
Ошибка: растяжение выполняют «на глаз» без учёта фактической температуры воздуха на строительной площадке.
Последствия: рабочий диапазон сильфона смещается, а нагрузка распределяется неравномерно.
Устранение: измерять температуру непосредственно перед растяжкой и использовать соответствующую расчётную формулу.
Использование сильфона в качестве домкрата
Ошибка: для перемещения труб прикладывают чрезмерные механические усилия непосредственно к гофрам.
Последствия: гофры деформируются за пределами паспортных лимитов упругости, что может привести к остаточной деформации и снижению ресурса.
Устранение: применять только сертифицированные монтажные приспособления, технологические шпильки и упорные элементы.
Преждевременное снятие стяжных шпилек
Ошибка: технологические элементы удаляют до полного закрепления анкерных и направляющих опор.
Последствия: происходит мгновенный сброс натяга, перемещение узла и возможная деформация компенсатора.
Устранение: удалять фиксаторы только после закрепления постоянных опор, завершения сварки и контроля качества сварных соединений.
Применение неподходящего крепежа
Ошибка: для фиксации натяга используют крепёж низкого качества или элементы, не предусмотренные проектом.
Последствия: крепёж может потерять несущую способность в условиях повышенной влажности строительной траншеи или сорваться при растяжении.
Устранение: использовать сертифицированные монтажные стяжки и упорные шпильки, поставляемые с изделием или предусмотренные проектом производства работ.
Нарушение соосности при вытягивании
Ошибка: патрубки компенсатора смещаются или перекашиваются во время растяжки.
Последствия: напряжения в стенках гофров распределяются неравномерно, а компенсатор начинает воспринимать дополнительные изгибающие нагрузки.
Устранение: контролировать соосность трубопровода и равномерность растяжения по всей операции.
Практические рекомендации для инженеров и монтажников
- Сверяйте величину предварительного растяжения с паспортом изделия и проектной документацией.
- Проверяйте, что компенсирующая способность выбранной модели превышает расчётный ход в принятой монтажной схеме.
- Используйте сертифицированные монтажные стяжки и упорные шпильки.
- Измеряйте температуру воздуха непосредственно перед началом работ.
- Выполняйте растяжение по расчётному значению, а не по визуальной оценке.
- Приваривайте компенсатор к трубопроводу после завершения растяжки и фиксации положения.
- Контролируйте соосность патрубков и отсутствие бокового перекоса.
- Защищайте гофрированную оболочку от сварочных брызг, окалины, воды, грунта и строительного мусора.
- Удаляйте технологические стяжные шпильки и фиксаторы только после закрепления постоянных опор и контроля сварных швов.
- Проверяйте отсутствие остаточной деформации и повреждений после завершения монтажных операций.
Краткие выводы
Холодный натяг позволяет симметрично распределить температурные деформации трубопровода между сжатием и растяжением. Это снижает пиковые нагрузки на опоры и уменьшает риск преждевременной усталости металла.
В рассмотренном примере для участка DN400 длиной 80 м при диапазоне температур от −30 до +150 °C полное тепловое удлинение составляет 172,8 мм.
Компенсатор с номинальным ходом 120 мм в режиме чистого сжатия не обеспечивает необходимую компенсацию. Для дальнейшего расчётного примера принята модель с ходом 200 мм.
При симметричном распределении хода расчётная величина холодного натяга составляет 86,4 мм. Это значение применяют только при подтверждении соответствующей схемы проектом и паспортом конкретного изделия.
Надёжность узла определяется не только правильным расчётом, но и соблюдением технологии растяжения, соосностью трубопровода, качеством крепёжных элементов и своевременным снятием технологических фиксаторов.
Вопросы и ответы
Всегда ли требуется выполнять предварительную растяжку компенсатора?
Нет. Холодный натяг необходим, когда расчётное температурное удлинение превышает возможности сильфона в одном направлении или когда проектом предусмотрено симметричное распределение хода для повышения ресурса.
Как фиксируется растянутое положение компенсатора перед сваркой?
Для фиксации используют технологические шпильки, упорные гайки, ограничительные пластины и другие элементы, предусмотренные конструкцией изделия или проектом монтажа. Их удаляют только после закрепления постоянных опор и завершения предусмотренных сварочных работ.
Что произойдёт, если проигнорировать расчёт холодного натяга?
При значительных температурных перепадах сильфон может исчерпать ресурс деформации в одном направлении. Это может привести к пластической деформации гофров, потере герметичности и чрезмерному росту реакций опор.
Можно ли использовать компенсатор с ходом 120 мм для рассмотренного участка DN400?
В режиме чистого сжатия — нет, поскольку расчётное удлинение участка составляет 172,8 мм. Необходимо разделить участок на два компенсатора либо выбрать модель с увеличенным ходом. Окончательное решение подтверждается проектным расчётом.
Как температура монтажа влияет на величину натяга?
Температура монтажа входит в формулу расчёта ΔLcold. При изменении Tmont меняется доля температурного хода, которую необходимо задать до сварки. Поэтому фактическую температуру измеряют непосредственно перед монтажом.
Компания ООО «Стальные Системы» из Первоуральска производит сильфонные компенсаторы и оказывает инженерную поддержку при их подборе и расчёте для различных условий эксплуатации.
Список литературы
- СП 124.13330.2012. Тепловые сети. Актуализированная редакция СНиП 41-02-2003. — М.: Минрегион России, 2012. — 78 с.
- ГОСТ 32935-2014. Компенсаторы сильфонные для тепловых сетей. Общие технические условия. — М.: Стандартинформ, 2015. — 32 с.
- ГОСТ 32388-2013. Трубопроводы технологические. Нормы и методы расчёта на прочность и вибрацию. — М.: Стандартинформ, 2014. — 118 с.
- Биргер И. А., Шорр Б. Ф., Иосилевич Г. Б. Расчёт на прочность деталей машин. — М.: Машиностроение, 1993. — 640 с.