Зачем приварка компенсатора требует особого внимания
Сильфонный компенсатор — тонкостенный элемент, воспринимающий температурные деформации трубопровода. Сварное соединение, которым компенсатор крепится к трубе, является переходной зоной между гибким сильфоном и жёстким трубопроводом. Именно здесь концентрируются два вида нагрузок: гидравлический распор от внутреннего давления PN и осевые усилия от теплового удлинения.
Ошибка в сварном шве на этом участке опасна вдвойне. Во-первых, дефект снижает несущую способность соединения и может привести к разгерметизации. Во-вторых, перегрев патрубка при сварке передаётся на сильфон и способен изменить структуру его металла, снизив циклическую долговечность. Поэтому приварку выполняют по специальной технологии, а швы в обязательном порядке проходят неразрушающий контроль.
Нормативные требования
Требования к сварным соединениям при монтаже компенсаторов устанавливают несколько документов:
- **ГОСТ 32935-2014** «Компенсаторы сильфонные для тепловых сетей. Общие технические условия» — требования к изготовлению, приёмке и монтажу.
- **СП 124.13330.2012** «Тепловые сети» — регламентирует монтаж и сварку трубопроводов тепловых сетей.
- **ГОСТ 16037-80** «Соединения сварные стальных трубопроводов» — типы, конструктивные элементы и размеры сварных соединений.
- **ГОСТ 5264-80** «Ручная дуговая сварка. Соединения сварные» — основные типы швов при ручной дуговой сварке.
- **ГОСТ 7512-82** и **ГОСТ 14782-86** — методы радиографического и ультразвукового контроля сварных соединений.
Метод и объём контроля определяются проектной документацией и категорией трубопровода.
Подготовка кромок и сборка
Перед сваркой необходимо выполнить следующие операции:
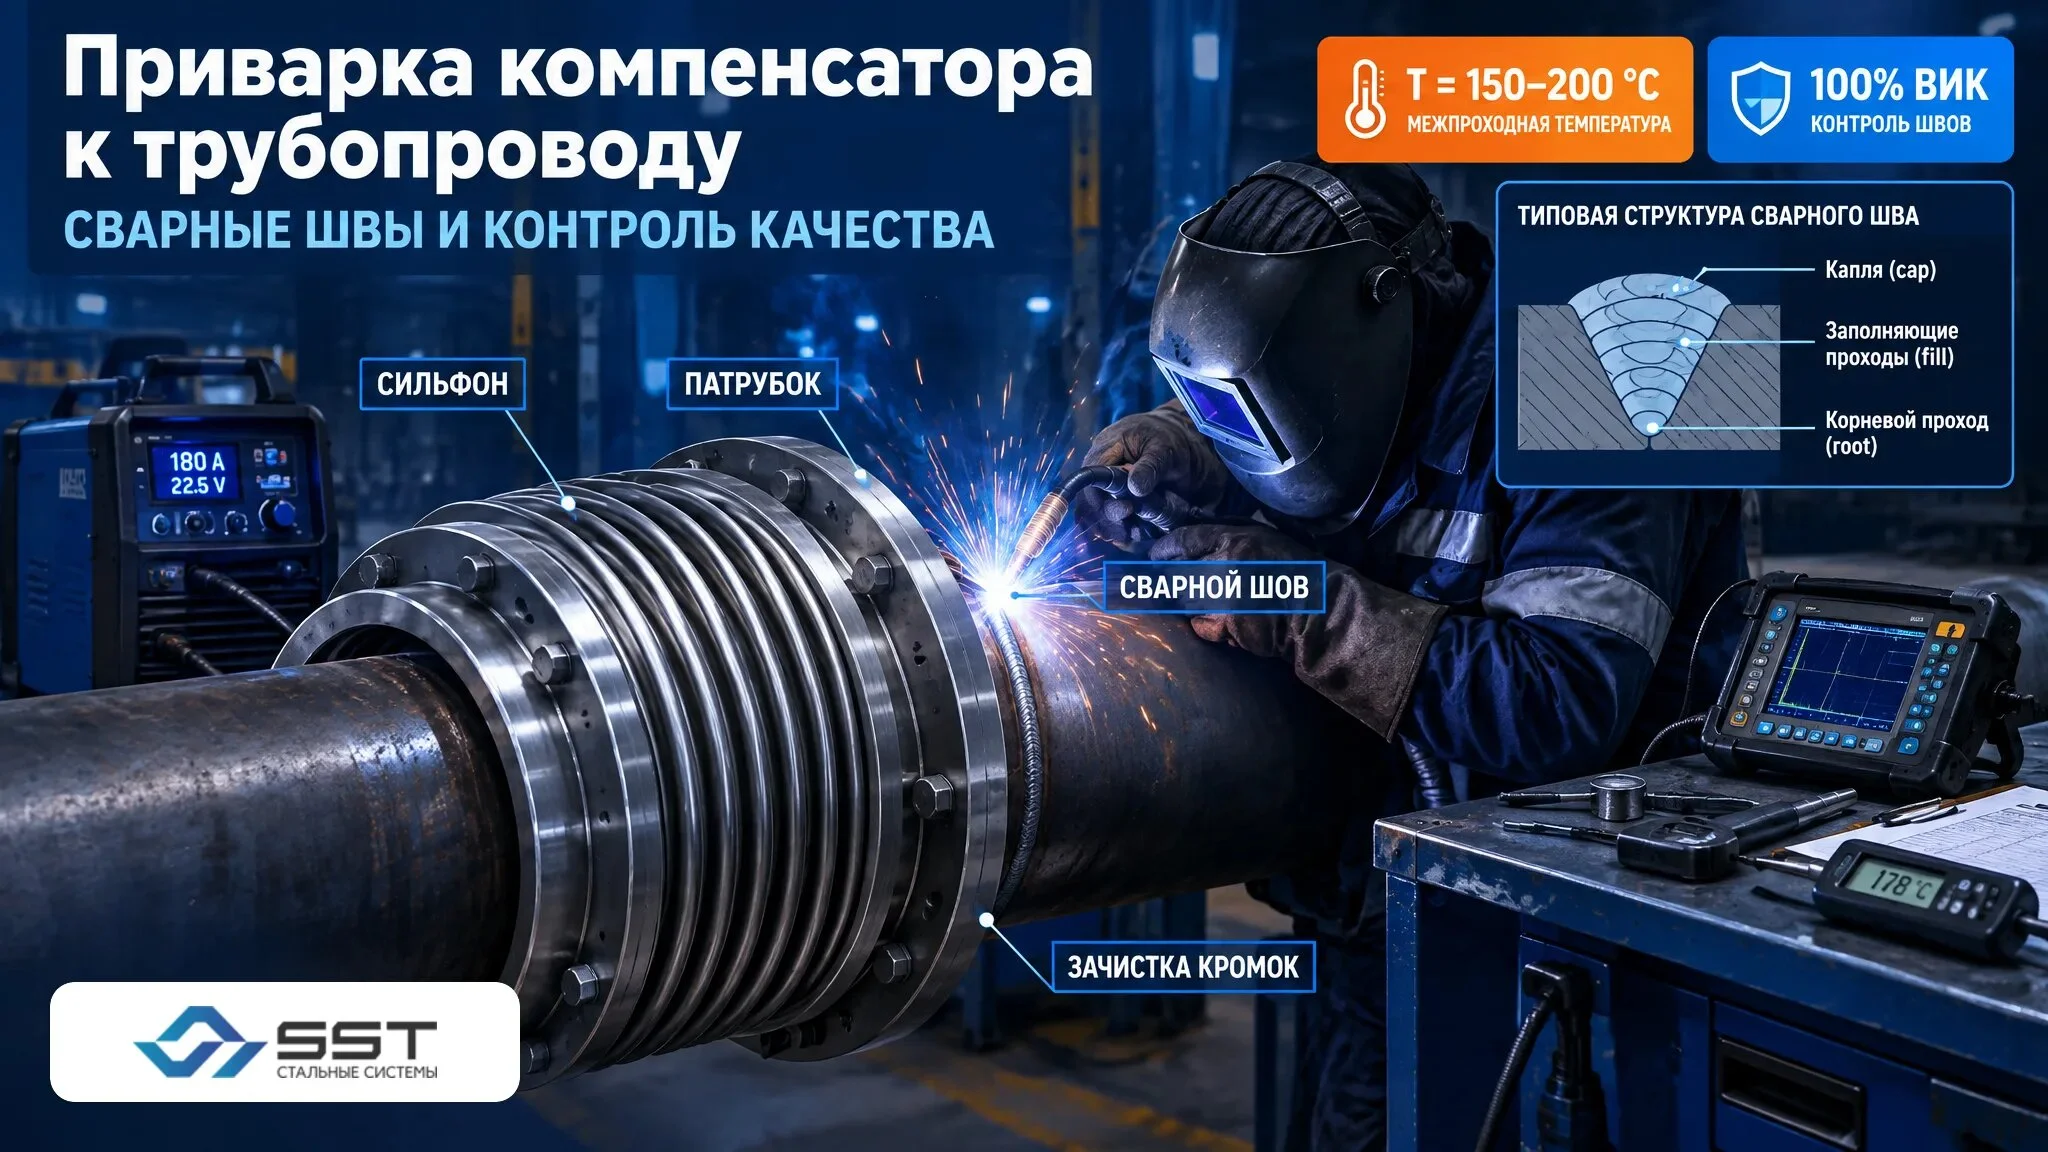
- Очистить кромки патрубка компенсатора и трубы от ржавчины, окалины, масла и влаги на ширину не менее 20 мм.
- Проверить геометрию разделки кромок в соответствии с ГОСТ 16037-80 и проектом.
- Выставить соосность компенсатора и трубопровода. Смещение осей не должно превышать значений, указанных в проекте (обычно не более 1 мм для DN до 150 и 2–3 мм для больших диаметров).
- Зафиксировать участок прихватками, не допуская перегрева.
Соосность — ключевой параметр: приварка с перекосом приводит к изгибу сильфона уже на этапе монтажа, что сокращает ресурс компенсатора и создаёт дополнительные реакции на опоры.
Сварочные материалы и режимы
Сварочные материалы выбирают по материалу патрубка компенсатора и трубы. Патрубки компенсаторов обычно изготавливают из сталей Ст20 или 09Г2С, а сильфон — из коррозионностойкой стали (08Х18Н10Т, 12Х18Н10Т). Сварку ведут по патрубку, а не по сильфону, поэтому электроды подбирают под материал патрубка и трубы.
Для сталей Ст20 и 09Г2С применяют электроды типов Э42А, Э46, Э50А по ГОСТ 9467-75, например УОНИ-13/45, УОНИ-13/55. Режим сварки выбирают так, чтобы погонная энергия была минимально достаточной для провара: избыточный нагрев патрубка недопустим, поскольку тепло передаётся на сильфон.
Сварку выполняют короткой дугой, малыми валиками, с межпроходной температурой не выше 150–200 °C. При сварке коррозионностойких сталей необходима защита обратной стороны шва аргоном.
Последовательность выполнения швов
Сварку ведут в следующем порядке:
- Выполняют прихватки равномерно по периметру стыка (3–4 прихватки).
- Проваривают корневой шов.
- Выполняют заполняющие и облицовочный слои.
- Каждый валик очищают от шлака перед наложением следующего.
Прихватки переплавляют основным швом. Запрещается оставлять прихватки с трещинами или непроваром.
Контроль качества сварных соединений
Визуальный и измерительный контроль (ВИК)
ВИК проводят для 100 % швов. Проверяют:
- отсутствие трещин, непроваров, пор, подрезов и брызг металла;
- размеры и форму шва;
- отсутствие смещения кромок и угловых деформаций.
ВИК выполняют до и после термической обработки, если она предусмотрена проектом.
Радиографический контроль (РК)
РК по ГОСТ 7512-82 выявляет внутренние дефекты — поры, шлаковые включения, непровары, трещины. Объём контроля устанавливается проектом и зависит от категории трубопровода. Для тепловых сетей, как правило, контролируется 100 % стыков, для промышленных трубопроводов — процент, установленный проектом.
Ультразвуковой контроль (УЗК)
УЗК по ГОСТ 14782-86 применяется как основной или дублирующий метод. Он выявляет внутренние дефекты и, в отличие от РК, не требует организации радиационной безопасности. УЗК особенно эффективен при контроле стыков толстостенных труб.
Капиллярный контроль
Для патрубков из коррозионностойких сталей применяют капиллярный (цветной) контроль по ГОСТ 18442-80. Он выявляет поверхностные трещины и несплошности, недоступные при обычном осмотре.
Типичные ошибки при приварке
Перегрев патрубка
**Ошибка:** сварка длинной дугой или крупными валиками без контроля межпроходной температуры.
**Последствия:** перегрев передаётся на сильфон, вызывает отпуск гофров и снижение циклической прочности.
**Устранение:** сварка короткой дугой, малые валики, контроль температуры, при необходимости охлаждение патрубка между проходами.
Несоосность стыка
**Ошибка:** приварка компенсатора с осевым смещением или перекосом.
**Последствия:** изгибающие нагрузки на сильфон, неравномерное сжатие гофров, преждевременное разрушение.
**Устранение:** контроль соосности до и после прихваток, геодезическая выверка.
Сварка без зачистки кромок
**Ошибка:** приварка по неочищенным или влажным кромкам.
**Последствия:** поры, непровары, водородное растрескивание.
**Устранение:** зачистка кромок на ширину не менее 20 мм, подогрев при отрицательных температурах.
Пропуск неразрушающего контроля
**Ошибка:** отказ от контроля или контроль не в полном объёме.
**Последствия:** дефектные швы остаются невыявленными до пуска, что грозит аварией.
**Устранение:** контроль в объёме, установленном проектом, с оформлением актов и протоколов.
Практические рекомендации
- Перед сваркой сверяйте марку патрубка компенсатора с проектом и подбирайте сварочные материалы под неё.
- Очищайте кромки от ржавчины, окалины и влаги на ширину не менее 20 мм.
- Контролируйте соосность компенсатора и трубопровода до и после прихваток.
- Сваривайте короткой дугой, малыми валиками, с межпроходной температурой не выше 150–200 °C.
- Не допускайте перегрева патрубка — тепло не должно доходить до сильфона.
- Проводите ВИК всех швов и неразрушающий контроль в объёме, установленном проектом.
- Оформляйте акты освидетельствования скрытых работ и протоколы контроля.
Краткие выводы
Приварка сильфонного компенсатора — критическая операция, от которой зависят герметичность и ресурс всего узла. Главные требования — точная соосность, минимальный тепловой вклад и обязательный неразрушающий контроль швов. Перегрев патрубка опасен для сильфона не меньше, чем скрытый дефект в шве. Соблюдение технологии и контроль в проектном объёме исключают аварии на этапе пуска и в процессе эксплуатации.
Вопросы по теме
Каким электродом приваривать компенсатор?
Электрод подбирают по материалу патрубка компенсатора и трубы. Для сталей Ст20 и 09Г2С применяют электроды Э42А, Э46, Э50А (например, УОНИ-13/45, УОНИ-13/55). Для коррозионностойких сталей — электроды с соответствующим типом покрытия и защитой обратной стороны аргоном.
Обязателен ли ультразвуковой контроль швов?
Метод и объём контроля определяются проектной документацией и категорией трубопровода. Для ответственных участков тепловых сетей и промышленных трубопроводов УЗК или РК обязательны. Визуальный контроль выполняется всегда, для 100 % швов.
Можно ли приваривать компенсатор при отрицательной температуре?
Можно, но с соблюдением требований СП 124.13330 и технологии сварки при низких температурах: обязательный подогрев кромок, защита зоны сварки от ветра и осадков, применение электродов с основным покрытием. Порядок работ должен быть отражён в проекте производства работ (ППР).
Компания «Стальные Системы» производит сильфонные компенсаторы и сопровождает их монтаж, включая консультации по технологии сварки и контролю качества соединений.
Список литературы
- ГОСТ 32935-2014. Компенсаторы сильфонные для тепловых сетей. Общие технические условия. — М.: Стандартинформ, 2015. — 32 с.
- СП 124.13330.2012. Тепловые сети. Актуализированная редакция СНиП 41-02-2003. — М.: Минрегион России, 2012. — 78 с.
- ГОСТ 16037-80. Соединения сварные стальных трубопроводов. Основные типы, конструктивные элементы и размеры. — М.: Издательство стандартов, 1981. — 32 с.
- ГОСТ 5264-80. Ручная дуговая сварка. Соединения сварные. Основные типы, конструктивные элементы и размеры. — М.: Издательство стандартов, 1981. — 24 с.
- ГОСТ 7512-82. Контроль неразрушающий. Соединения сварные. Радиографический метод. — М.: Издательство стандартов, 1983. — 12 с.
- ГОСТ 14782-86. Контроль неразрушающий. Соединения сварные. Методы ультразвуковые. — М.: Издательство стандартов, 1987. — 16 с.
- Чернышов Г. Г. Сварочное дело: Сварка и резка металлов. — М.: Академия, 2010. — 496 с.